

تجزیه و تحلیل ریسک سیمکشی درجهبندی ترکیبی ترموکوپل در چند{0}}دونده داغ حفرهای
پیام بگذارید
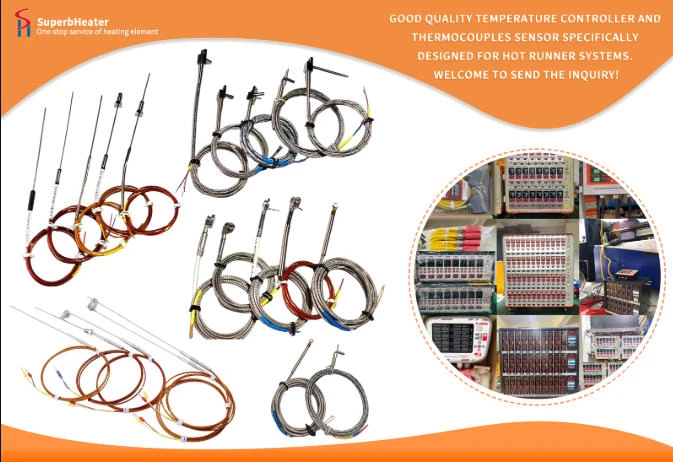
در نگهداری قالب داغ چند حفره ای، به دلیل درهم ریختگی موجودی قطعات یدکی، اختلاط تصادفی ترموکوپل های درجه متفاوت K، N، E در یک منیفولد اغلب اتفاق می افتد که منجر به استانداردهای اندازه گیری دمایی ناسازگار بین حفره ها، ویسکوزیته مذاب ناهموار و انحراف ابعاد محصول دسته ای می شود. اکثر اپراتورها علت اصلی سیم کشی درجه مخلوط را برطرف نمی کنند، اما مقدار دمای تنظیم شده کنترلر را برای پوشاندن مشکل تغییر می دهند. این مقاله کمی از خطرات خطای درجات مختلط و اصول مدیریت طبقه بندی تعریف شده را ارائه می کند.
محدوده تغییرات دمایی کمی کلاس های ترموکوپل مخلوط در دمای یکسان
به عنوان مثال دمای کار معمولی رانر داغ 350 درجه را در نظر بگیرید (بر اساس خروجی میلی ولت نظری استاندارد IEC 60584):
1. نوع K و نوع N مخلوط. افست ثابت ± 1.1 ~ 1.6 درجه. تحمل اختلاف دمای لبه و حفره مرکزی بیش از . وزن محصول نابرابر است.
2. نوع K-و نوع E- را مخلوط کنید: Offset ±1.8~2.3 درجه ; قالب های گیت شیر شفاف به دلیل دمای گیت نامنظم دارای مه و ایرادات رشته ای دریچه هستند.
3. نوع N-و{2}}نوع: افست ثابت ± 0.9~1.4 درجه خط مواد پلاستیکی داغ و سرد بین حفره های مجاور قالب PPS با دمای بالا.
مقدار افست تابعی از تغییر دما است. جبران ساده کنترل کننده ثابت نمی تواند انحراف متغیر را به طور کامل در کل منحنی گرمایش حذف کند، که منجر به کیفیت محصول ناسازگار از دسته ای به دسته دیگر می شود.
سه وضعیت سیمکشی با درجههای مختلف با وقوع بالا
1. بدون علامت طبقه بندی شده انبار قطعات یدکی، پرسنل تعمیر و نگهداری در تعویض اضطراری به طور تصادفی ترموکوپل ها را بدون بررسی برچسب های درجه می گیرند.
2. بدون مرتبسازی یکپارچه برای مقاومسازی قالبها با حسگرهای نوع N/E{1}}نوع اولیه وارداتی و حسگرهای جایگزین نوع K- داخلی.
3. قالب پشته ای چندلایه، منیفولدهای بالایی و پایینی دارای ترموکوپل های درجه متفاوتی در پردازش قالب جداگانه، سیم کشی یکپارچه بدون تمایز هستند.
روش شناسایی چند مرحله ای-در سایت تشخیص ترموکوپل های درجه مخلوط
1. شناسایی سریع کد رنگ سیم (استاندارد ANSI/IEC):
استاندارد IEC: K قرمز-سبز، N قرمز-سفید، E قرمز-بنفش.
استاندارد ANSI: K زرد-قرمز N نارنجی-قرمز E بنفش-قرمز
2. شناسایی صحیح تست میلی ولت تفنگ حرارتی پس از اینکه سر حسگر تا 300 درجه گرم شد، مقدار خروجی میلی ولت ثبت می شود و درجه با مقایسه با جدول پتانسیل ترموالکتریک استاندارد تایید می شود.
3. بازرسی علامت گذاری ظاهری: ترموکوپل های واجد شرایط دارای مدل درجه لیزری حکاکی شده بر روی سطح غلاف هستند، اقلام عمومی بدون علامت دارای-مخاطره{2}}منابع استفاده پرخطر هستند.
قوانین مشترک مدیریت پیشگیری
1. ذخیرهسازی قطعات یدکی طبقهبندیشده: ترموکوپلهای نوع K/N/E/J در جعبههای ذخیرهسازی جداگانه با برچسبهای بزرگ و رنگی{1}بهطور جداگانه ذخیره میشوند. برای جلوگیری از اختلاط تصادفی، مکانیسم ثبت-و{4}}را ضبط کنید.
2. استاندارد علامت گذاری سیم کشی قالب درجه چاپ برچسب های انقباض حرارتی، شماره حفره مربوطه و شماره سریال به تمام خروجی های سیم های ترموکوپل متصل می شوند. جدول زمانبندی سیم کشی ثبت درجه ترموکوپل هر کانال روی جعبه اتصال قالب چسبانده می شود.
3. چک لیست بازرسی کامل قبل از تولید: قبل از هر آزمایش قالب و راه اندازی تولید انبوه، تمام گریدهای ترموکوپل منطقه را یک به یک با یک تستر تفنگ حرارتی میلی ولت آزمایش کنید. گریدهای مخلوط باید قبل از تولید با سنسورهای درجه یکپارچه جایگزین شوند.
4. مشخصات یکسان اصلاح قالب: برای جایگزینی حسگر آسیبدیده در قالبهای چند حفرهای، اکیداً همان درجه ترموکوپل منطبق اصلی را انتخاب کنید و استفاده موقت مخلوط از گریدهای دیگر را برای ساخت اضطراری ممنوع کنید.
درمان موقت اضطراری در صورتی که سیمکشی با درجه مخلوط{0}}در یک زمان قابل تعویض نباشد
اگر سفارش تولید را نمی توان برای تعویض سنسور متوقف کرد، مناطق را بر اساس درجه ترموکوپل روی کنترلر جدا کنید، پارامترهای جبران افست دما تقسیم بندی شده مستقل را برای هر گروه درجه تنظیم کنید و فرکانس بازرسی گشت دمای روزانه را به هر 4 ساعت کاهش دهید. این صرفاً یک درمان اضطراری توقف شکاف است و باید در طول پنجره تعمیر و نگهداری خاموش کردن قالب برنامه ریزی شده بعدی، تعویض درجه یکپارچه کامل انجام شود.